
W mojej praktyce serwisowej wielokrotnie spotykałem się z urządzeniami, które po zaledwie jednym sezonie intensywnej pracy trafiały na złom z powodu zatartej przekładni. Smarowanie przekładni kątowej to proces, który większość użytkowników traktuje po macoszemu, a to właśnie ten element przenosi gigantyczne obciążenia przy obrotach sięgających 10 000 na minutę. Bez odpowiedniego filmu olejowego, metalowe koła zębate zaczynają pracować w warunkach tarcia suchego, co generuje temperaturę zdolną do odkształcenia hartowanej stali. Kiedyś analizowałem przypadek kosy profesjonalnej, która pracowała w gęstych zaroślach przez 4 godziny bez uzupełnionego smaru – efekt to całkowite stopienie zębatek i zablokowanie wału napędowego. Z punktu widzenia ekonomii eksploatacji, tubka smaru kosztująca kilkanaście złotych chroni nas przed naprawą wartą kilkaset złotych. Warto zrozumieć, że nowoczesne systemy tnące wymagają precyzyjnego podejścia do chemii technicznej, a nie przypadkowych preparatów z garażowej półki. Moim celem jest pokazanie, że regularna dbałość o ten detal to nie tylko oszczędność, ale przede wszystkim bezpieczeństwo i komfort pracy bez niespodziewanych awarii w środku sezonu.
Dlaczego smarowanie przekładni kątowej to fundament bezawaryjnej pracy kosy spalinowej
Mechanizm przekładni kątowej opiera się na dwóch kołach zębatych stożkowych, które muszą współpracować z milimetrową precyzją pod ogromnym naciskiem. Smar plastyczny wewnątrz obudowy pełni rolę nie tylko reduktora tarcia, ale przede wszystkim czynnika odprowadzającego ciepło z punktów styku zębów. Wyobraźmy sobie sytuację, w której kosa uderza w twardą przeszkodę, jak kamień czy ukryty pień – w tym ułamku sekundy na zęby przekładni działają siły ścinające, które bez poduszki smarnej doprowadziłyby do natychmiastowego wykruszenia materiału. Z perspektywy inżynierii materiałowej, brak smaru powoduje mikrospoiny między współpracującymi powierzchniami, co prowadzi do zjawiska zatarcia. Często słyszę argumenty, że starsze maszyny pracowały latami bez zaglądania do przekładni, jednak zapomina się, że współczesne kosy mają znacznie wyższą moc i mniejszą masę komponentów, co czyni je bardziej wrażliwymi na błędy serwisowe. Alternatywą dla regularnego smarowania jest wymiana całego podzespołu, co w wielu przypadkach przekracza połowę wartości nowej maszyny. Wniosek jest prosty: kontrola stanu smaru co 10-15 godzin pracy to absolutne minimum, jeśli chcemy cieszyć się sprawnym sprzętem przez lata.
Warto przeczytać:Odkryj, jak smarowanie wydłuża żywotność kosy!Budowa i zasada działania przekładni kątowej w nowoczesnych kosach spalinowych
Przekładnia kątowa to serce układu wykonawczego, zamieniające ruch obrotowy wału napędowego na ruch głowicy żyłkowej lub tarczy tnącej pod kątem zazwyczaj 30 lub 35 stopni. Składa się ona z wałka atakującego oraz koła talerzowego, które są osadzone na łożyskach kulkowych i zabezpieczone uszczelniaczami typu simmering. Precyzyjne spasowanie zębów sprawia, że każda drobna nierówność lub zanieczyszczenie wewnątrz obudowy działa jak ścierniwo. W kontekście historycznym, pierwsze konstrukcje tego typu były znacznie cięższe i posiadały większe luzy międzyzębowe, co pozwalało na stosowanie gęstszych, mniej zaawansowanych smarów. Dzisiaj dąży się do minimalizacji oporów wewnętrznych, co wymusza stosowanie smarów o specyficznej lepkości, które nie zostaną wyrzucone przez siłę odśrodkową na ścianki obudowy. Przeciwnicy częstego zaglądania do środka twierdzą, że fabryczne uszczelnienie jest wystarczające, ale praktyka pokazuje, że pod wpływem wysokiej temperatury smar ulega degradacji i traci swoje właściwości smarne. Moje obserwacje potwierdzają, że szczelność obudowy nie gwarantuje wieczności środka smarnego, który z czasem po prostu się utlenia i twardnieje.
Rodzaje smarów dedykowanych do przekładni kątowych o wysokich obrotach
Wybór odpowiedniego środka smarnego nie powinien być przypadkowy, ponieważ parametry pracy kosy spalinowej są ekstremalne. Najczęściej stosuje się smary litowe z dodatkami EP (Extreme Pressure), które tworzą na powierzchni metalu warstwę odporną na bardzo wysokie naciski. Przykładem może być praca w gęstych zaroślach, gdzie opór stawiany przez roślinność generuje stałe, wysokie obciążenie momentem obrotowym. Z punktu widzenia chemii przemysłowej, smar do przekładni musi posiadać wysoką temperaturę kroplenia, aby nie wyciekł przez uszczelniacze podczas upałów. Niektórzy użytkownicy próbują stosować zwykły smar do łożysk tocznych, co jest błędem, gdyż ma on zazwyczaj zbyt wysoką lepkość bazową i nie dociera do wierzchołków zębów przy wysokich obrotach. Warto szukać produktów dedykowanych przez producentów sprzętu ogrodniczego, które są testowane pod kątem kompatybilności z materiałami, z których wykonane są uszczelki. Zastosowanie niewłaściwego smaru może doprowadzić do spęcznienia gumowych elementów uszczelniających, co w konsekwencji spowoduje wyciek i awarię. Ostatecznie, inwestycja w dedykowany preparat to gwarancja, że skład chemiczny jest zoptymalizowany pod kątem stopów aluminium i stali stosowanych w przekładniach.
Parametry techniczne smaru decydujące o ochronie podzespołów mechanicznych
Kluczowym parametrem, na który należy zwrócić uwagę, jest klasa konsystencji według NLGI (National Lubricating Grease Institute), gdzie dla kos spalinowych najczęściej zaleca się klasę 0 lub 1. Są to smary półpłynne lub miękkie, które pod wpływem ruchu obrotowego potrafią powrócić w strefę zazębienia, zamiast osiadać na ściankach korpusu. W kontekście ekonomicznym, stosowanie smaru o zbyt wysokiej klasie (np. NLGI 2) zwiększa opory wewnętrzne, co przekłada się na wyższe zużycie paliwa i szybsze nagrzewanie się przekładni. Dodatki uszlachetniające, takie jak dwusiarczek molibdenu (MoS2), mogą być zbawienne w sytuacjach awaryjnych, zapewniając smarowanie graniczne nawet po przerwaniu ciągłości filmu olejowego. Przeciwnicy dodatków stałych wskazują na ryzyko ich osadzania się w kanałach smarnych, jednak w przypadku przekładni kątowych o prostej budowie, zalety ochrony przed zatarciem przeważają nad wadami. Lepkość oleju bazowego zawartego w smarze musi być dobrana tak, aby przy niskich temperaturach kosa startowała bez nadmiernych oporów, a przy wysokich zapewniała stabilną warstwę ochronną. Praktycznym wnioskiem jest czytanie kart charakterystyki produktów, gdzie kluczowa jest informacja o temperaturze pracy ciągłej, która powinna sięgać co najmniej 120 stopni Celsjusza.
Warto przeczytać:Zadbaj o trwałość kosy - smaruj przekładnię!Instrukcja krok po kroku jak poprawnie uzupełnić smar w przekładni kątowej
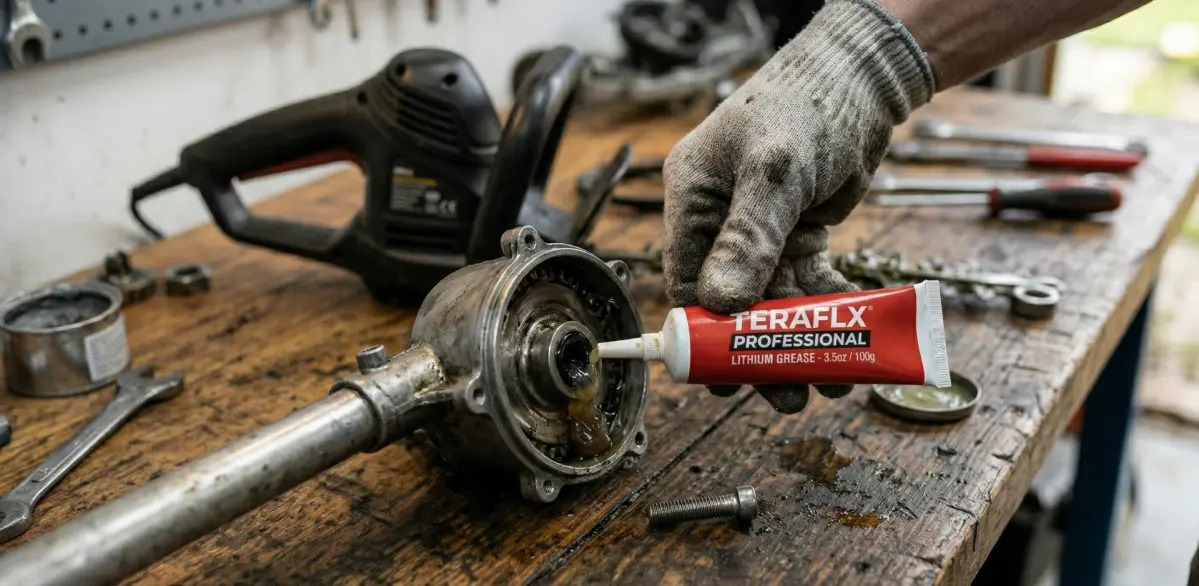
Proces serwisowania przekładni jest prosty, ale wymaga zachowania czystości, aby do wnętrza nie dostał się piasek ani drobinki ziemi. Pierwszym krokiem jest dokładne oczyszczenie okolic śruby serwisowej, która zazwyczaj znajduje się z boku obudowy przekładni. Następnie, przy pomocy odpowiedniego klucza (zazwyczaj imbusowego lub nasadowego), odkręcamy śrubę i sprawdzamy poziom smaru – powinien on znajdować się tuż pod otworem. Wprowadzamy końcówkę tubki ze smarem do otworu i delikatnie wyciskamy niewielką ilość, jednocześnie obracając ręcznie głowicą tnącą, co pozwala na równomierne rozprowadzenie środka. W historii serwisu widziałem urządzenia, gdzie smar był wtłaczany pod ogromnym ciśnieniem z praski, co kończyło się wypchnięciem uszczelniaczy – należy tego unikać. Nadmiar smaru jest równie szkodliwy co jego brak, ponieważ powoduje gwałtowny wzrost ciśnienia wewnętrznego i temperatury podczas pracy. Po uzupełnieniu, należy dokręcić śrubę z wyczuciem, dbając o to, by podkładka uszczelniająca była na swoim miejscu. Poniżej przedstawiam listę kontrolną czynności serwisowych:
- Oczyszczenie obudowy z resztek trawy i błota przed odkręceniem śruby.
- Weryfikacja koloru starego smaru – czarny lub metaliczny kolor świadczy o zużyciu przekładni.
- Wprowadzenie około 5-10 gramów smaru (zależnie od wielkości przekładni).
- Ręczne obrócenie wałkiem w celu dystrybucji smaru między zębami.
- Dokładne dokręcenie śruby zabezpieczającej z właściwym momentem obrotowym.
Najczęstsze błędy podczas serwisowania układu napędowego kosy spalinowej
Jednym z najbardziej kardynalnych błędów jest stosowanie smaru grafitowego, który świetnie sprawdza się w wolnobieżnych mechanizmach, ale w przekładniach wysokoobrotowych działa jak pasta ścierna. Cząsteczki grafitu mogą powodować pitting, czyli mikroskopijne wykruszenia powierzchni zębów, co prowadzi do głośnej pracy i szybkiej destrukcji układu. Innym problemem jest całkowite ignorowanie interwałów serwisowych pod pretekstem, że kosa jest nowa i na gwarancji. Z perspektywy ekonomicznej, użytkownicy często kupują najtańsze smary uniwersalne, które pod wpływem temperatury rozwarstwiają się na olej i zagęszczacz, tracąc zdolność do smarowania. Spotkałem się też z przypadkami, gdzie użytkownicy myli kosę myjką ciśnieniową, kierując strumień wody bezpośrednio na uszczelnienia przekładni, co wprowadzało wilgoć do środka i powodowało korozję łożysk. Wilgoć wewnątrz przekładni to cichy zabójca, który w połączeniu ze smarem tworzy emulsję o zerowych właściwościach ochronnych. Rozwiązaniem jest świadome podejście do eksploatacji i unikanie „domowych sposobów”, które nie mają oparcia w zaleceniach producenta. Kluczowym wnioskiem jest to, że każda modyfikacja lub odstępstwo od instrukcji obsługi skraca żywotność maszyny drastycznie szybciej, niż mogłoby się wydawać.
Częstotliwość smarowania przekładni w zależności od intensywności eksploatacji urządzenia
Harmonogram prac konserwacyjnych powinien być ściśle powiązany z warunkami, w jakich pracuje kosa, a nie tylko z upływem czasu kalendarzowego. Praca w upalne dni, przy koszeniu gęstych, zdrewniałych chwastów, wymusza częstszą kontrolę smaru, nawet co 8 godzin ciągłej pracy. W kontekście statystycznym, większość producentów zaleca sprawdzenie poziomu co 25 godzin, jednak dla profesjonalistów ta wartość jest zbyt wysoka. Jeśli kosa pracuje głównie z żyłką, obciążenia są mniejsze, ale przy użyciu stalowych tarcz i noży tnących, udary mechaniczne są znacznie silniejsze. Kontrargumentem może być twierdzenie, że częste otwieranie przekładni zwiększa ryzyko zanieczyszczenia, ale przy zachowaniu podstawowej higieny pracy, korzyści z nowego smaru są nieporównywalnie większe. Monitoring temperatury obudowy podczas pracy to prosty sposób na ocenę stanu smarowania – jeśli przekładnia parzy w dłoń po 15 minutach, to znak, że smaru jest za mało lub stracił on swoje właściwości. Moja rada to wyrobienie sobie nawyku sprawdzania smaru przy każdym trzecim lub czwartym tankowaniu paliwa. Dzięki temu mamy pewność, że układ napędowy zawsze pracuje w optymalnych warunkach termicznych.
Warto przeczytać:Odkryj, jak smarownica wydłuża żywotność Twojej piły!Objawy zużycia lub braku smaru w układzie przeniesienia napędu
Pierwszym sygnałem alarmowym, którego nie wolno ignorować, jest zmiana dźwięku wydawanego przez przekładnię – metaliczne dzwonienie lub narastający szum świadczą o braku filmu olejowego. Nadmierne wibracje przenoszone na rurę osłonową wału również mogą sugerować, że łożyska wewnątrz przekładni zaczynają pracować na sucho. W kontekście diagnostyki technicznej, warto zwrócić uwagę na wycieki smaru w okolicach głowicy, co oznacza uszkodzenie uszczelniacza i wymaga natychmiastowej interwencji. Jeśli po odkręceniu śruby serwisowej widzimy opiłki metalu, jest to znak, że proces destrukcji kół zębatych już się rozpoczął i samo uzupełnienie smaru może nie wystarczyć. Alternatywnym objawem jest trudność w ręcznym obracaniu głowicą przy wyłączonym silniku – świadczy to o zapieczeniu się elementów lub zakleszczeniu resztek starego, stwardniałego smaru. Wczesna diagnostyka pozwala na uniknięcie lawinowych uszkodzeń, które mogą objąć również wał napędowy i sprzęgło. Praktyka pokazuje, że użytkownicy często ignorują te objawy, aż do momentu całkowitego unieruchomienia maszyny, co jest najdroższym z możliwych scenariuszy. Wniosek jest taki, że nasze uszy i dłonie są najlepszymi narzędziami diagnostycznymi, o ile potrafimy interpretować sygnały wysyłane przez maszynę.
Porównanie smarów litowych i molibdenowych w kontekście obciążeń termicznych
Wybór między bazą litową a dodatkami molibdenowymi to częsty dylemat wśród osób dbających o sprzęt, wymagający zrozumienia warunków pracy maszyny. Smary litowe kompleksowe są standardem w branży ze względu na ich wszechstronność i doskonałą przyczepność do metalu nawet przy wysokich obrotach. Z kolei smary z dwusiarczkiem molibdenu oferują bezkonkurencyjną ochronę w warunkach ekstremalnego nacisku, co jest kluczowe przy pracy z dużymi tarczami tnącymi. W ujęciu historycznym, MoS2 był zarezerwowany dla ciężkiego przemysłu, ale dziś jest powszechnie dostępny w małych opakowaniach serwisowych. Należy jednak pamiętać, że smary molibdenowe mogą być bardziej higroskopijne, co w specyficznych warunkach wilgotnych wymaga większej dbałości o szczelność układu. Stabilność utleniania smarów litowych sprawia, że wolniej się starzeją podczas zimowego przestoju maszyny. Poniższa tabela przedstawia kluczowe różnice między tymi dwoma popularnymi rozwiązaniami:
| Cecha | Smar Litowy (Standard) | Smar Molibdenowy (MoS2) |
|---|---|---|
| Odporność na nacisk (EP) | Dobra | Bardzo wysoka |
| Temperatura kroplenia | ok. 180-190°C | ok. 190-200°C |
| Przyczepność (Adhezja) | Bardzo wysoka | Wysoka |
| Zastosowanie | Praca uniwersalna, żyłka | Ciężkie karczowanie, tarcze |
| Koszt | Niski | Średni/Wysoki |
Podsumowując to zestawienie, dla przeciętnego użytkownika ogrodu smar litowy wysokiej jakości będzie w zupełności wystarczający, natomiast profesjonaliści powinni skłaniać się ku preparatom z dodatkiem molibdenu. Zdolność do przenoszenia obciążeń to parametr, który decyduje o tym, czy przekładnia przetrwa spotkanie z ukrytym w trawie prętem zbrojeniowym. Ostateczna decyzja powinna być podyktowana zaleceniami producenta konkretnego modelu kosy.
Ekonomiczne aspekty regularnej konserwacji przekładni kątowej dla użytkownika
Analizując koszty eksploatacji kosy spalinowej, wydatki na smarowanie stanowią promil całkowitego budżetu, podczas gdy zaniedbania w tym zakresie generują największe straty. Koszt nowej przekładni do markowej kosy to wydatek rzędu 300-600 złotych, do czego należy doliczyć koszt robocizny w serwisie. W porównaniu do tubki smaru za 25 złotych, która wystarcza na dwa sezony, rachunek zysków i strat jest oczywisty. Z punktu widzenia ROI (zwrotu z inwestycji), dbałość o mechanizmy wydłuża czas życia maszyny o co najmniej 50-100%, co pozwala na rzadszą wymianę całego parku maszynowego. Często pomijanym aspektem ekonomicznym jest zużycie paliwa – sprawna, dobrze nasmarowana przekładnia stawia mniejsze opory, co pozwala silnikowi pracować w optymalnym zakresie obrotów. Wartość rezydualna maszyny przy odsprzedaży jest znacznie wyższa, gdy możemy udokumentować regularne przeglądy i czystość podzespołów. Moje doświadczenie uczy, że oszczędności na serwisie są pozorne i zawsze mszczą się w najmniej odpowiednim momencie. Praktycznym wnioskiem jest to, że prewencja techniczna to najtańsza forma ubezpieczenia ciągłości prac w ogrodzie. Regularne smarowanie to nie tylko obowiązek, to inwestycja, która zwraca się z każdym skoszonym metrem kwadratowym trawnika.
Przydatne źródła: Tribologia w Wikipedii